工作機械
公開日2026.10.20
更新日2026.10.20

読了まで分
岩井プレス(株)は、山梨県大月市に工場を構える精密金型メーカー。スマートフォンや自動車向けの精密コネクタ端子、電子部品の金型の設計・製作、プレス加工まで一貫して手掛ける。 近年では、自社製品開発にも着手し、国内外で高い評価を受けている。ソディックの放電加工機とともに歩みを進める、未来に残る事業づくりを取材した。
目次
高度経済成長とともに歩んだ岩井プレスの原点
1970年代、高度経済成長を背景に、住宅や工場の建設、家電製品の普及が進み、金属部品の需要が拡大していた。1971年、同社は、そうした時代の波に乗り、電球用ソケット部品など照明器具向け端子・接点部品の単発プレス加工を主力として創業した。
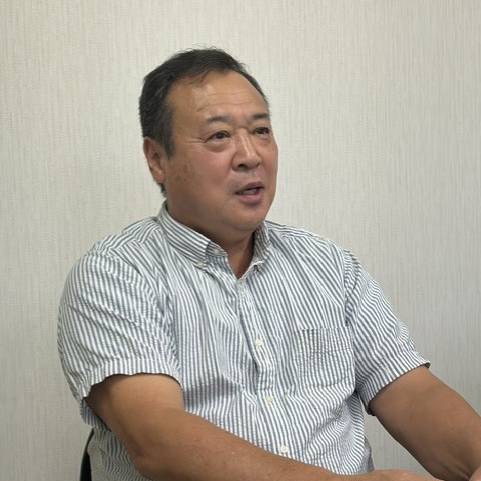
「父(故・相馬房雄 会長)は7人兄弟なんですが、父を含め3人がプレス工場を創業してましてね。父自身も、兄弟が創業していた和田工業(神奈川県横浜市)でプレス加工の修業をして、そのあと独立したんです。」と相馬光成社長は語る。
相馬社長の技術者としてのキャリアも、和田工業から始まった。時代は1980年代後半、日本の製造業が高精度へ大きく舵を切り、電子機器の小型化によって、プレス部品においてもミクロン単位の精度が求められるようになっていった。 和田工業でも、顧客の高度な要求にこたえるため、すでに金型内製化を進めており、相馬社長はここで5年間、精密金型技術を学んだ。相馬社長とソディックの放電加工機が初めて出会ったのもこの時だ。そして1991年に同社に入社し、取締役に就任した。
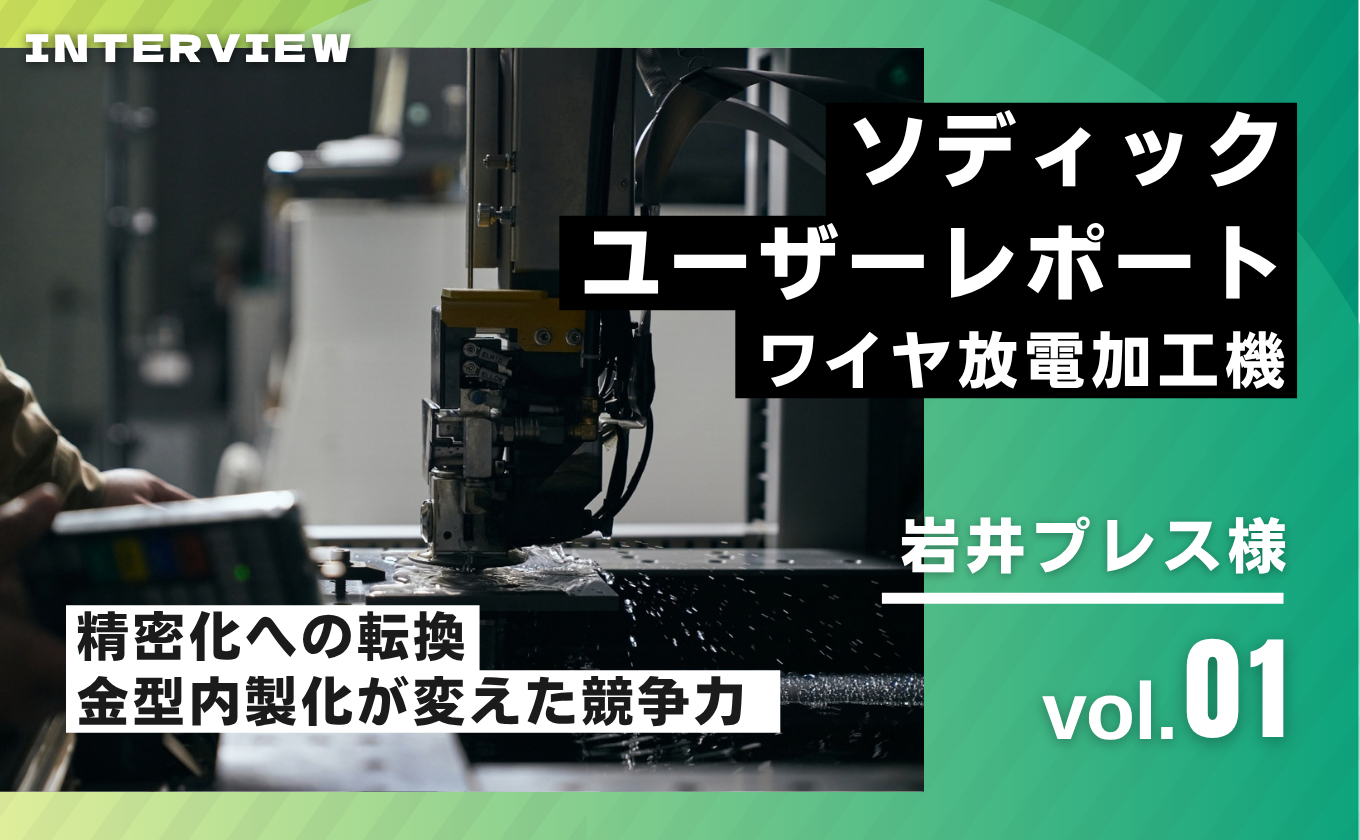
精密化への転換 金型内製化が変えた競争力
創業当初、同社が手掛けていた単発プレス加工では、金型は外注でも事業が成り立った。しかし電子部品向けの精密プレスでは、製品精度の多くが金型精度によって決まる。電子部品の小型化、高精度化が進むなか、「自ら金型をつくらなければ、本当の意味で精度はつくれない」という考えのもと、大規模な設備投資に踏み切った。
その後30年以上にわたり機械を更新しながら、現在放電加工機については、細穴放電加工機1台、ワイヤ放電加工機4台、形彫り放電加工機1台を稼働させている。そのすべてがソディック製品だ。
精度を生み出す金型技術
現在、同社が得意とするのはスマートフォンや自動車向けの精密コネクタ端子。「当社が手掛けるコネクタでは、曲げで0.02~0.03mm以内、抜きで0.01mm以内の精度が求められます」(相馬社長)。一見わずかな違いに見えるが、電子部品の世界ではその誤差が製品性能を左右する。だからこそ、金型の精度に徹底的にこだわっている。
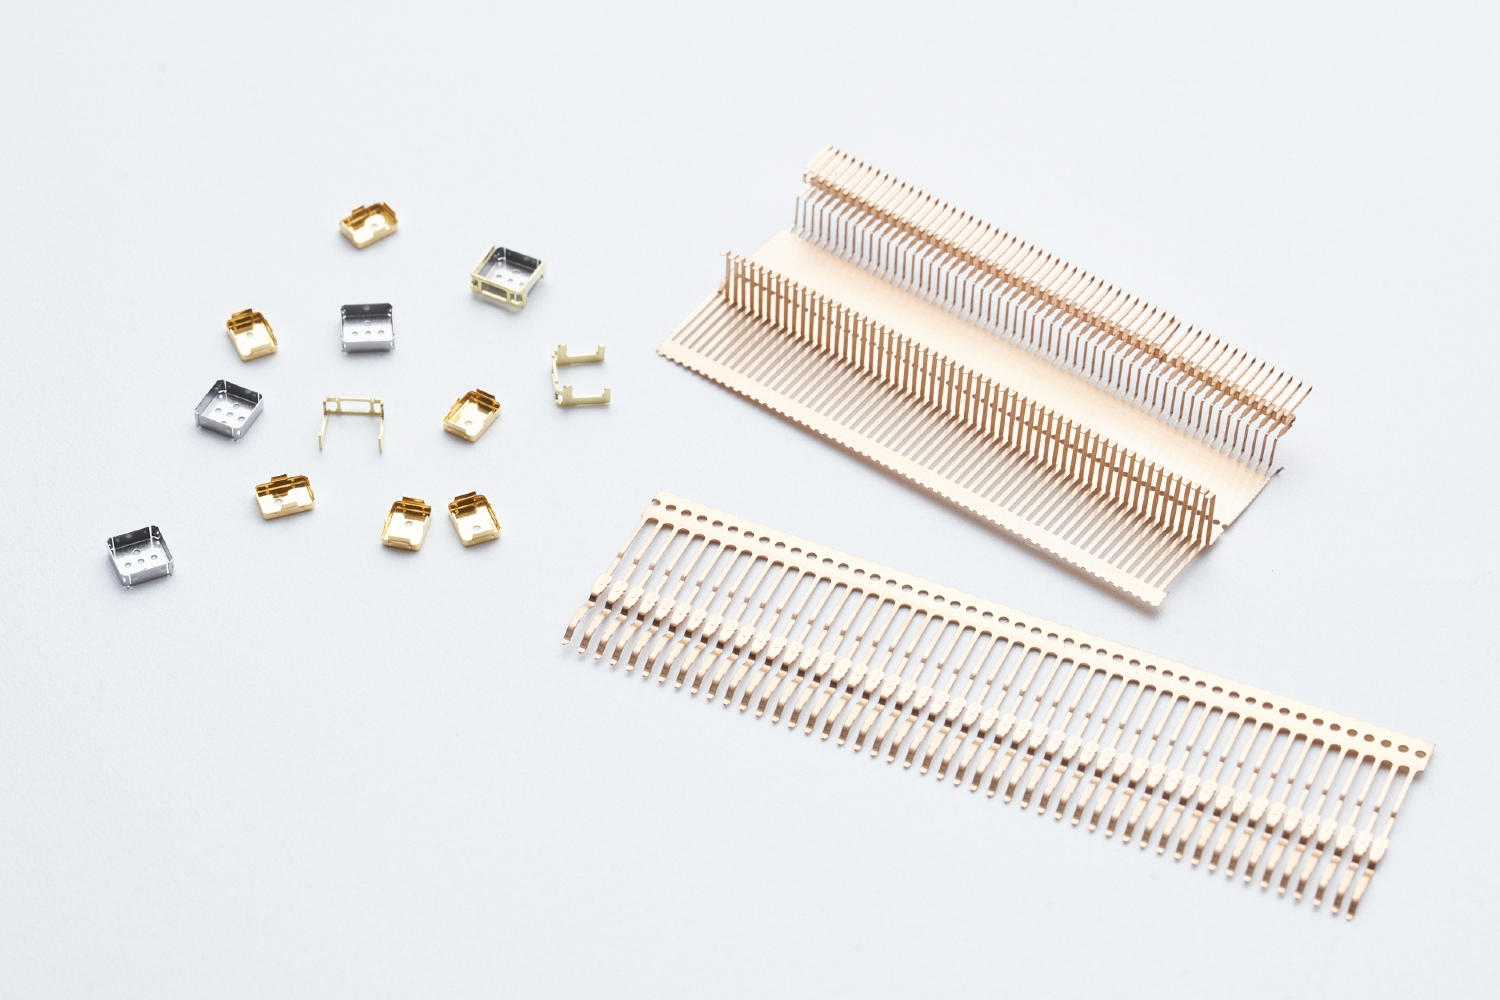
プレス金型は、「パンチ」と「ダイ」と呼ばれる部品で構成される。パンチは材料を押し込む側の部品、ダイは受ける側の部品だ。紙に穴をあける「穴あけパンチ」がイメージに近い。パンチが材料を押し抜き、ダイがそれを受けることで、穴抜きや外形加工、曲げ加工が行われる。ただし精密コネクタ用金型では、その精度はミクロン単位で管理される。
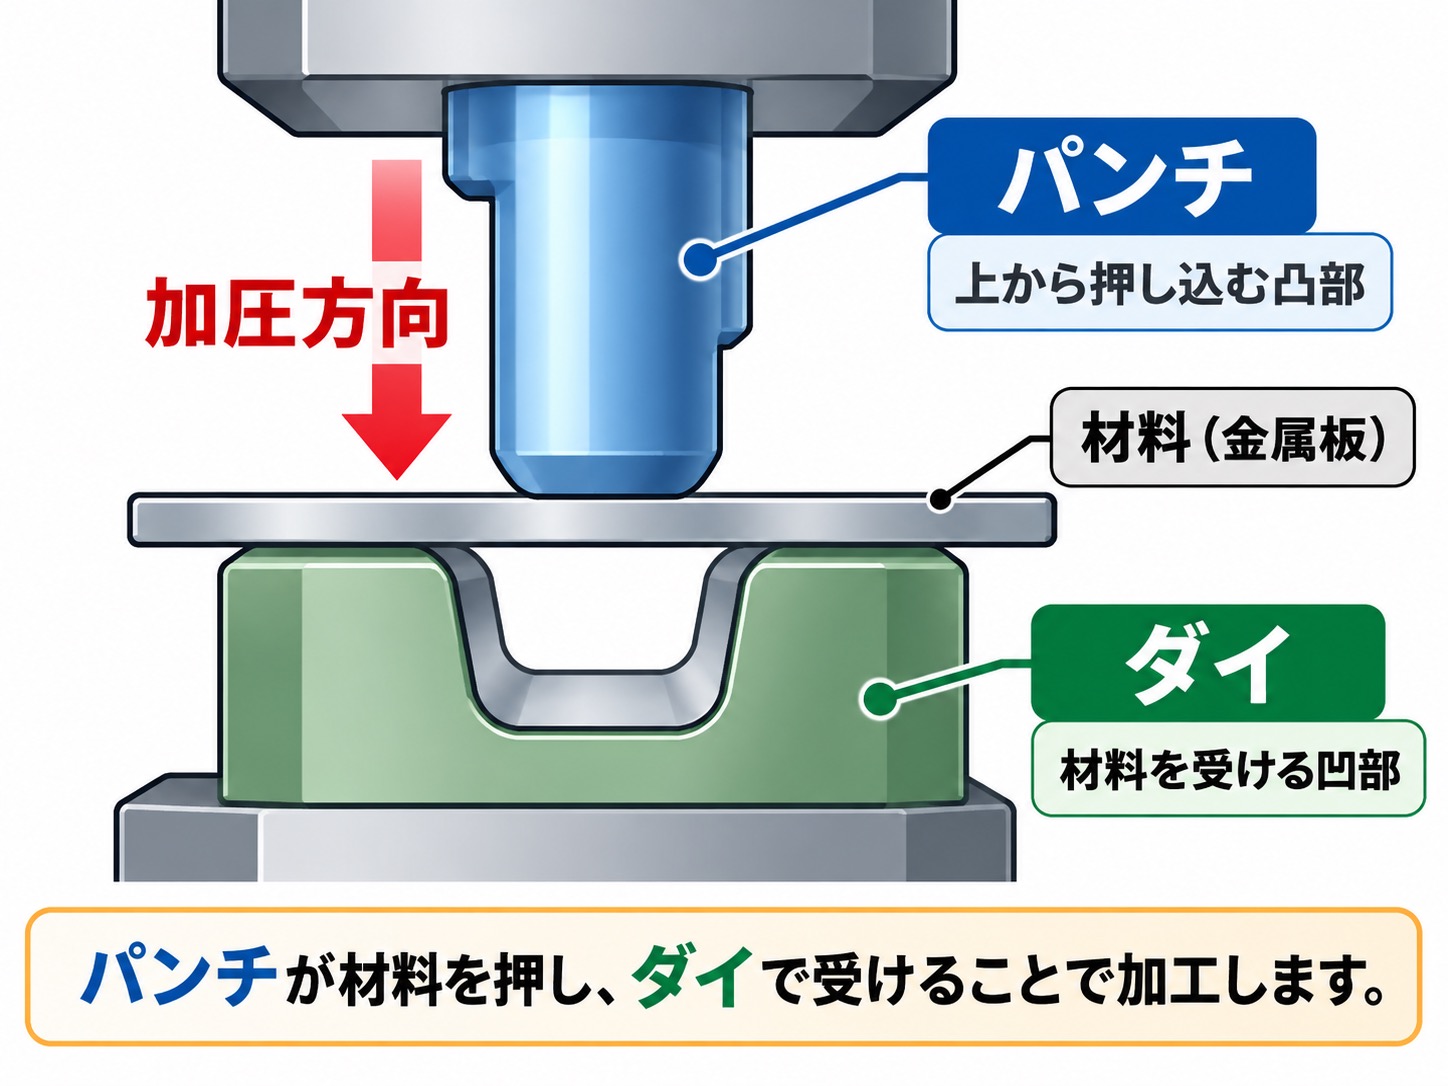
重要なのは、パンチとダイの間のクリアランス(隙間)。例えば厚さ0.1mmの金属材料を加工する場合であっても、クリアランスは0.001㎜~0.01mm単位で管理される。この隙間が大きすぎるとバリが発生し、小さすぎると金型の摩耗や材料の割れにつながる。つまり製品精度を高めるには、その元となる金型精度をさらに高いレベルで作り込まなければならない。
0.0001ミリへの挑戦を支えるソディックの放電加工機
近年の電子部品では、1μm(0.001mm)単位の加工精度が要求されるケースもあり、同社の金型では、サブミクロンである0.1μm(0.0001mm)レベルの加工精度を追求している。
プレス機は力を加える装置であり、精度をつくるのは金型。放電加工は、超硬材などでつくられるパンチやダイをサブミクロンレベルで加工する技術。その加工精度が、コネクタに求められる1μm単位の製品精度を支えている。
創業当初は金型を外注していた町工場が、いまではサブミクロン精度の金型を自社でつくり上げる。その変革の中心には、30年以上使い続けてきたソディックの放電加工技術があった。
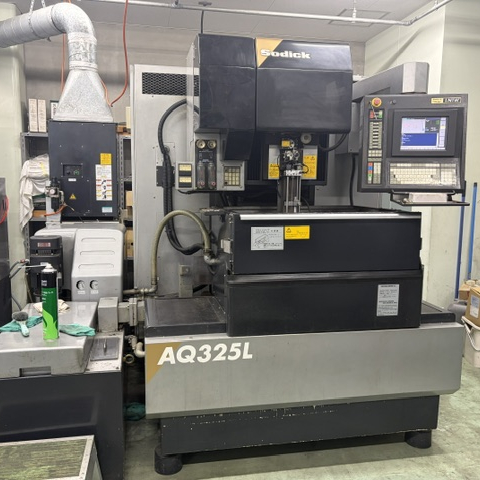
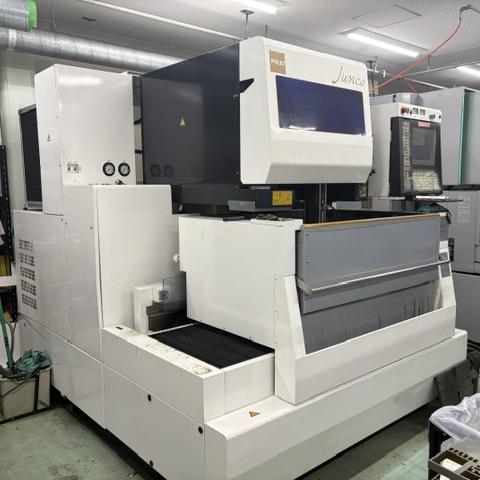
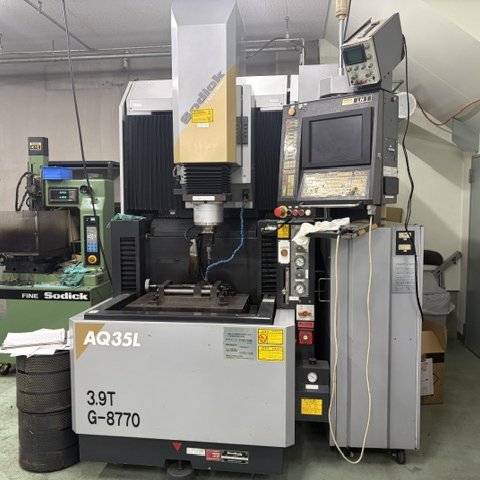
30年使い続ける理由 精度と省人化を支える設備力
同社にとって、放電加工機は単なる加工設備ではなく、超精密プレスによる市場優位性を支える中核設備。相馬社長がソディックと出会ったのは和田工業での修業時代。以来、30年以上にわたり設備を更新しながら使い続けてきた。
ワイヤ放電加工機のうち1台は、近年廃業した同業から譲り受けたソディック機。実はこの機種を当時導入する際、相馬社長自身が購入を勧めたという。「まさか自分が引き取ることになるとは思わなかったけれど、精度が落ちていないんです」(相馬社長)。金型加工では、長年使用した機械でも狙い通りの寸法を再現できるかが重要になる。その点、リニアモータ駆動を採用するソディック機は、駆動系の摩耗による精度劣化がなく、長期間にわたって安定した加工品質を維持できる 。
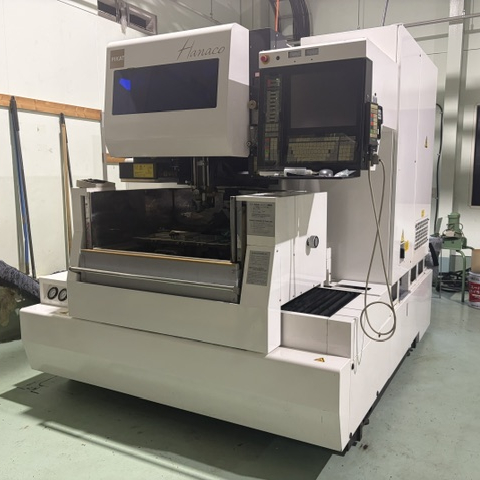
自動化を加速する主力ワイヤ放電加工機 ALN600G
一方で、近年の設備更新で相馬社長が重視しているのは省人化だ。「加工が始まってしまえば、あとは必要なタイミングで作業をするだけです。任せられる機械が増えるほど、一人でこなせる仕事も増えていくんですよ」(相馬社長)。現在、放電加工機の技術者は実質1名。少ない人数で現場を回すためには、後工程の手戻りを発生させないための高い加工精度はもちろんのこと、予期せぬ機械停止を起こさない稼働安定性やメンテナンス作業の自動化も重要となる。
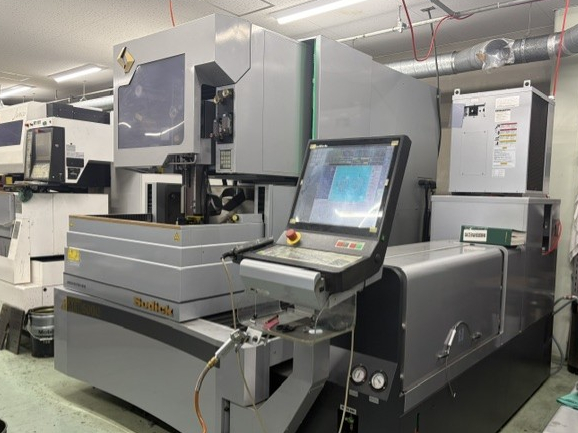
現在、最も稼働率が高いのは2020年に導入したALN600Gだ。「現場の担当者は、空いていたらまずALN600Gを選んでますね」(相馬社長)。その理由は加工性能にある。旧型機と比べて加工速度が速く、ワイヤ消費も少ない。さらに20kg巻の大容量ワイヤに対応する「ジャンボフィーダー(オプション)」と、ダイ形状加工で発生する中子を処理する自動化設備「S3CORE(オプション)」を追加し、長時間連続運転にも対応させた。
しかし相馬社長が最も重視しているのは、 ALN600Gの自動結線率の高さだ。 ワイヤ放電加工では、加工中にワイヤを切断した後、再び加工穴へ通す「自動結線」を繰り返しながら加工を進める。夜間の無人運転では、この結線に失敗すると機械が停止し、その後の加工も止まってしまう。「結線率も高いし、加工も速いし、ワイヤも減りづらい。夜間運転なら、やっぱりALN600Gを優先して使いますね」(相馬社長)。
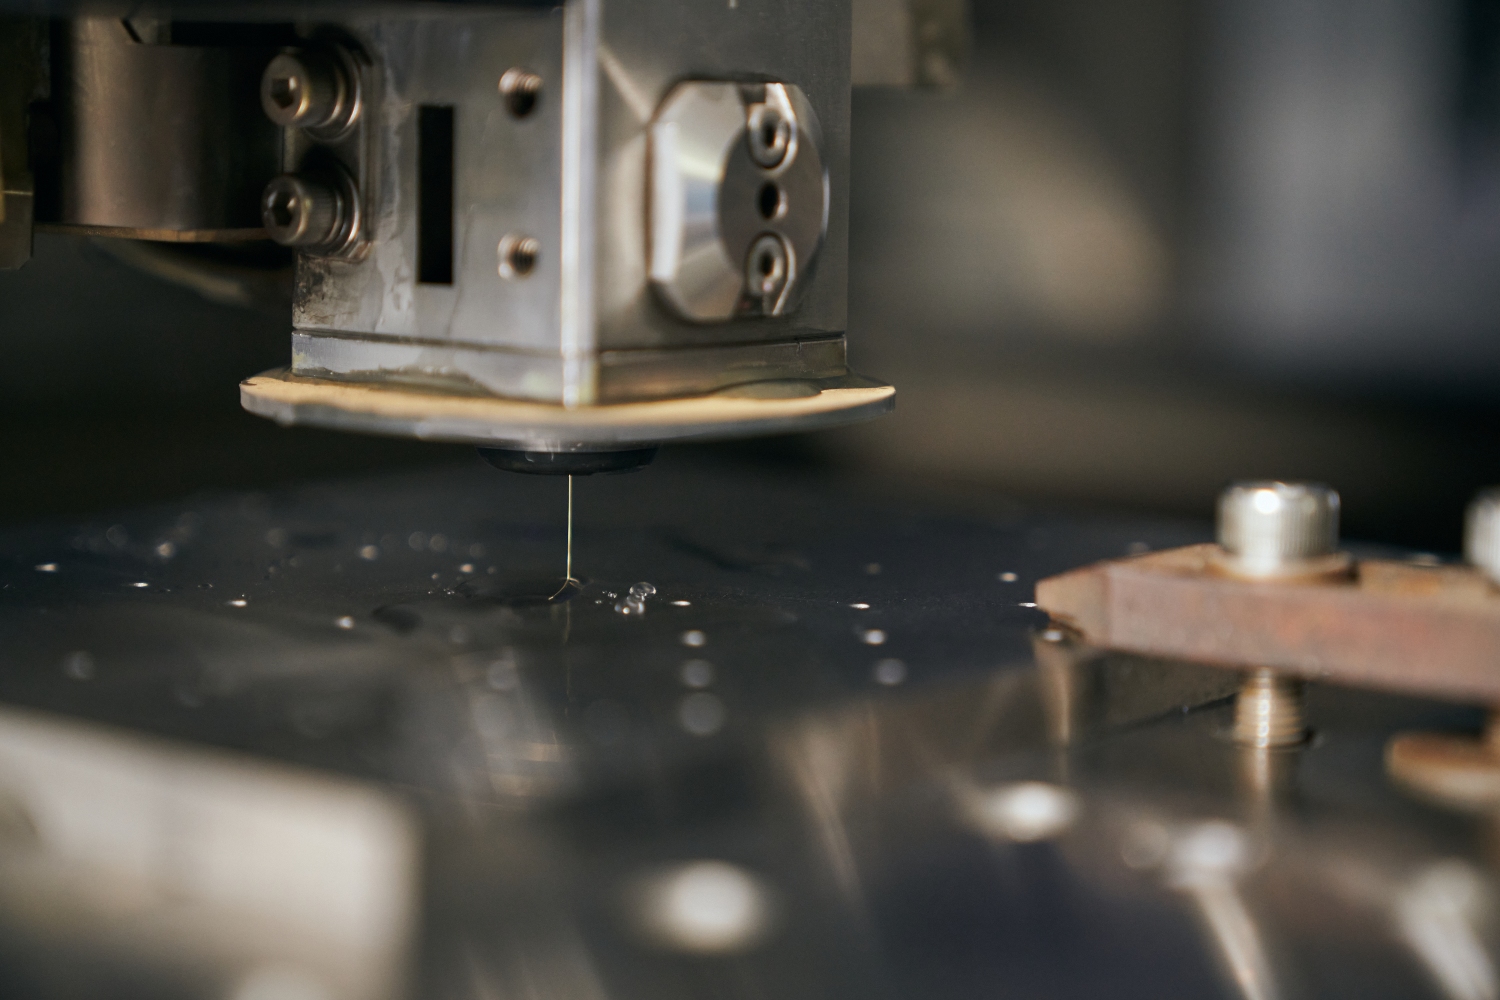
精度だけでなく、省人化や無人運転まで見据えた設備選定。その積み重ねが、同社の高品質な金型づくりを支えている。
次回は、同社の新事業である自社製品開発についてお聞きしました。こちらもぜひご覧ください。
岩井プレス株式会社
代表取締役 相馬 光成
所在地 〒409-0622 山梨県大月市七保町下和田1117
連絡先 TEL 0554-21-5000 FAX 0554-21-5001
設立 1971年
資本金 1000万円
社員数 7名
岩井プレス ホームページ
HOBBY METAL 工業用メタル専門の雑貨店
HOBBY METAL(@hobbymetal_) • Instagram