工作機械
公開日2026.10.21
更新日2026.10.21

読了まで分
こんにちは、SurVibes(さぁ!バイブス)編集部です!
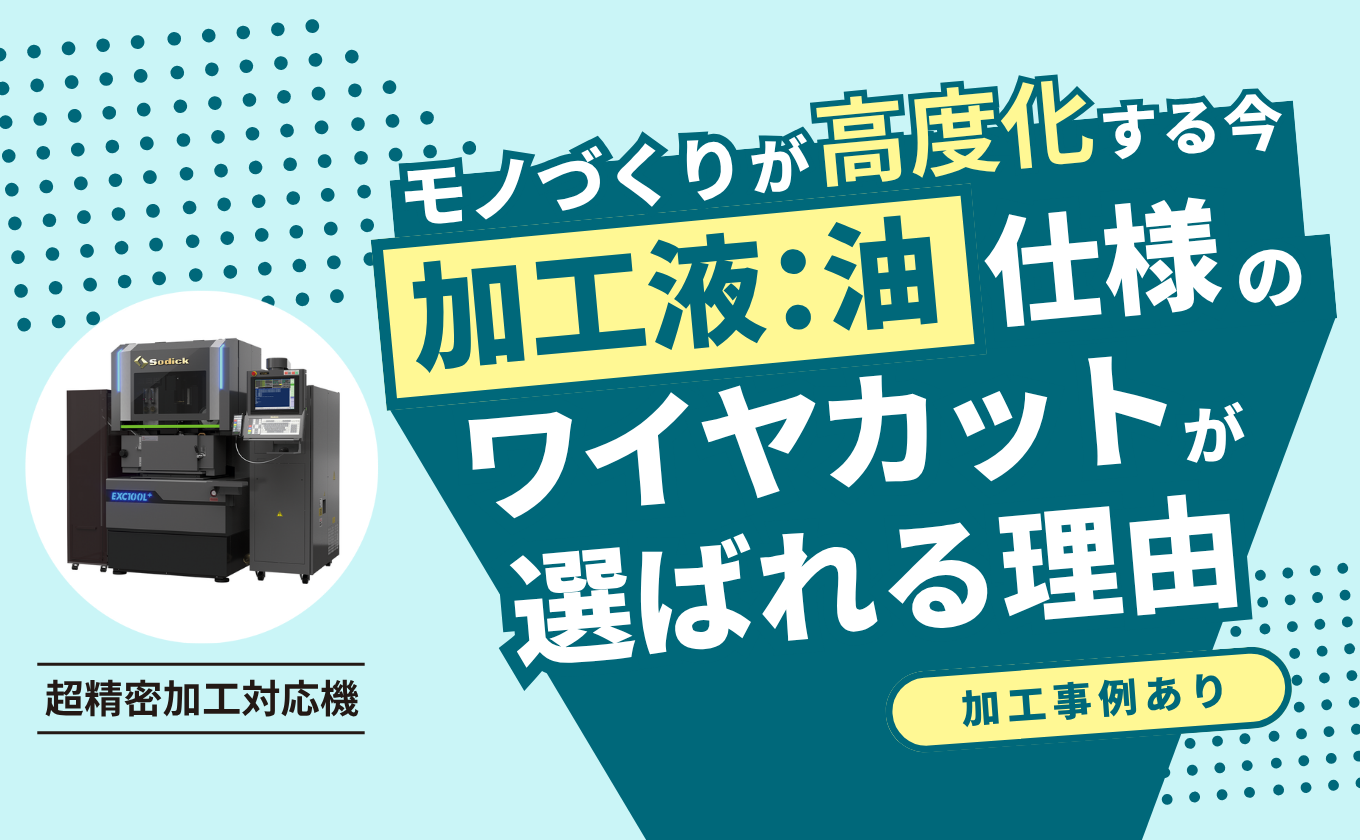
今回は高度化するモノづくりの流れの中、今改めて注目を集めている油加工液仕様のワイヤ放電加工機について解説します。
ワイヤ放電加工機の新規導入や更新をご検討中の方にとっては、機種選定の参考になるかと思いますのでぜひ最後までご覧ください。
目次
ワイヤ放電加工機の加工液種別と油仕様機開発の歴史
金型製造分野などで活用されるワイヤ放電加工機は、使用する加工液によって大きく2つに分類されます。
- 水をイオン交換樹脂に通した脱イオン水(純水)を用いるもの
- 石油系炭化水素を主成分とする油を用いるもの
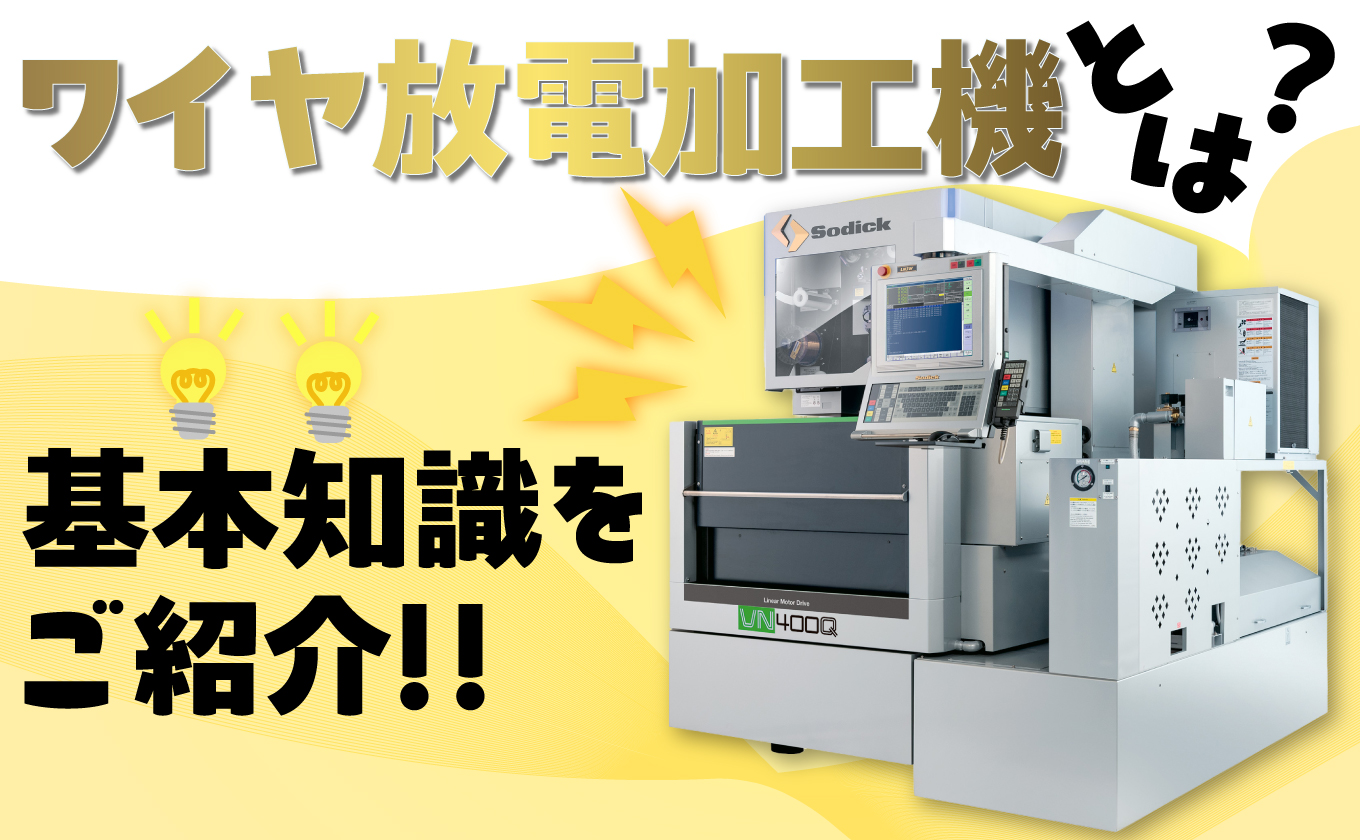
加工液の役割や、ワイヤ放電加工機の仕組みについては以下の記事でそれぞれ解説しています。
ワイヤ放電加工機が実用化された1960年代後半には、加工液として純水が使用されていました。
その後、水と比べて絶縁性能に優れる油を加工液に用いる研究が進められ、1981年、当社が油加工液仕様のワイヤ放電加工機を開発したことをきっかけに、油仕様機の活用が広まっていきました。
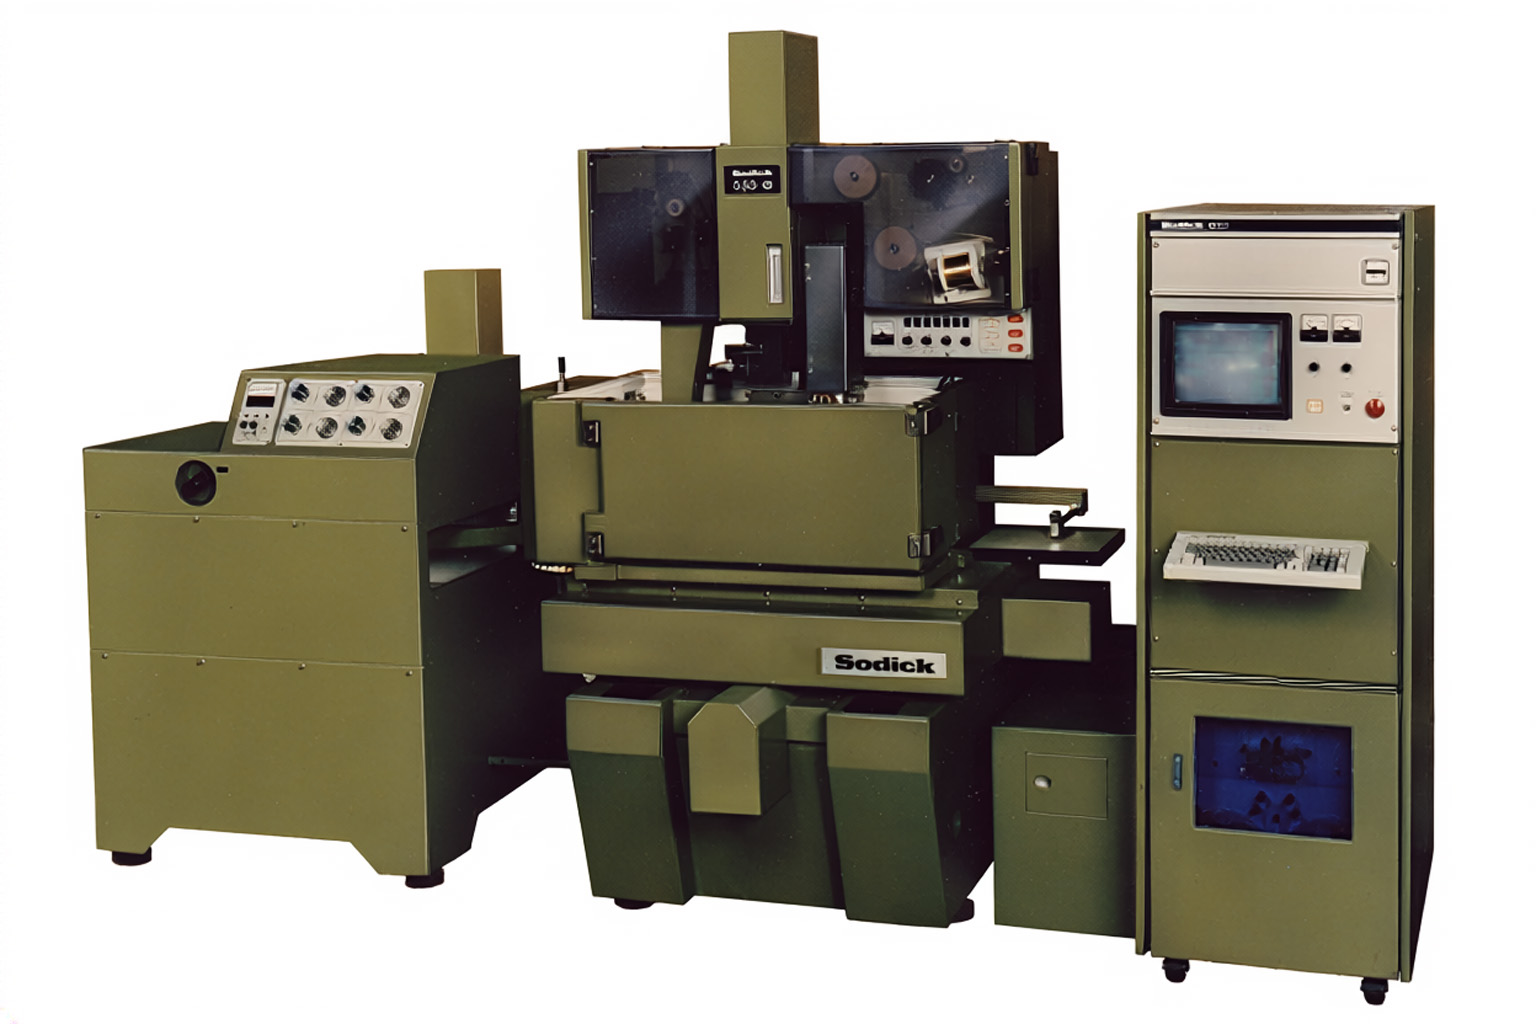
では油仕様のワイヤ放電加工機はどういったニーズから生まれ、現在ではどのように活用されているのでしょうか?
ここからは、水仕様機との比較を交えながら油仕様機の特長を解説していきます。
加工精度・安定性に優れる油仕様機
油は水と比べて絶縁性能が高いため、放電現象を制御しやすく、その分放電ギャップを狭めることができます。
加工の最小寸法は加工幅(≒ ワイヤ径 + 放電ギャップ)で決まるため、放電ギャップが小さければ小さいほど微細形状加工で優位になります。
また、意図しない放電が起きにくいことは面粗さの向上や形状誤差低減にも優位に働きます。
さらに、水と比較して電解腐食がほとんど発生しないため、超硬合金で問題となりやすいコバルト溶出が抑制されます。水仕様のワイヤ放電加工機とは異なり、加工物の錆対策も不要です。
一方で、純水仕様のワイヤ放電加工機は加工速度の面で優れています。
水は油と比べて比熱が大きく熱伝導率が高いため、放電現象によって発生した熱を効率的に除去することができます。
そのため油仕様と比べて大きな放電エネルギーを扱うことができ、除去量を増やす(加工速度を引き上げる)ことが可能です。
さらに、水は油と比べて粘度が低いため、異常放電の原因となる加工くずをスムーズに排出できることも、純水仕様が加工速度の面で優位な要因となっています。
| 油 | 水 | |
| 加工速度 | 〇 ※1 | ◎ |
| 冷却効果 | 〇 | ◎ |
| 加工くず排出性 | 〇 | ◎ |
加工速度と安定加工に関する項目
※1:細線ワイヤにおいては油の方が優位となる場合があります
| 油 | 水 | |
| 面の粗さ(細かさ) | ◎ | ○ |
| 放電ギャップの狭さ | ◎ | ○ |
| 形状寸法 | ◎ | ○ |
面粗さや形状に関する項目
| 油 | 水 | |
| 加工液管理 | ◎ | △ |
| イオン交換樹脂 | 不要 | 必須 |
腐食・錆に関する項目
油仕様機が採用される加工事例
では油仕様機は具体的にどういった場合に採用されるのでしょうか?
ここからは油仕様ワイヤ放電加工機開発のパイオニアであるソディックの知見を元に、油仕様機が優位性を発揮する加工事例をご紹介します。
①加工面粗さの要求精度が高い場合
基本的に得られる面粗さと加工時間はトレードオフの関係にありますが、面粗さの要求値がRz 1.0μm、Ra 0.15μm以下の領域で油仕様の方が優位になる(加工速度が逆転する)とされています(当社調べ)。
加工形状や材質などにもよるためあくまでも参考値ですが、当社ではワイヤ放電加工機選定における判断基準の1つとしています。
当社営業担当にご相談いただければお客様の運用に合わせた最適な機種選定をご提案可能ですので、記事末尾のボタンよりお気軽にお問い合わせください。
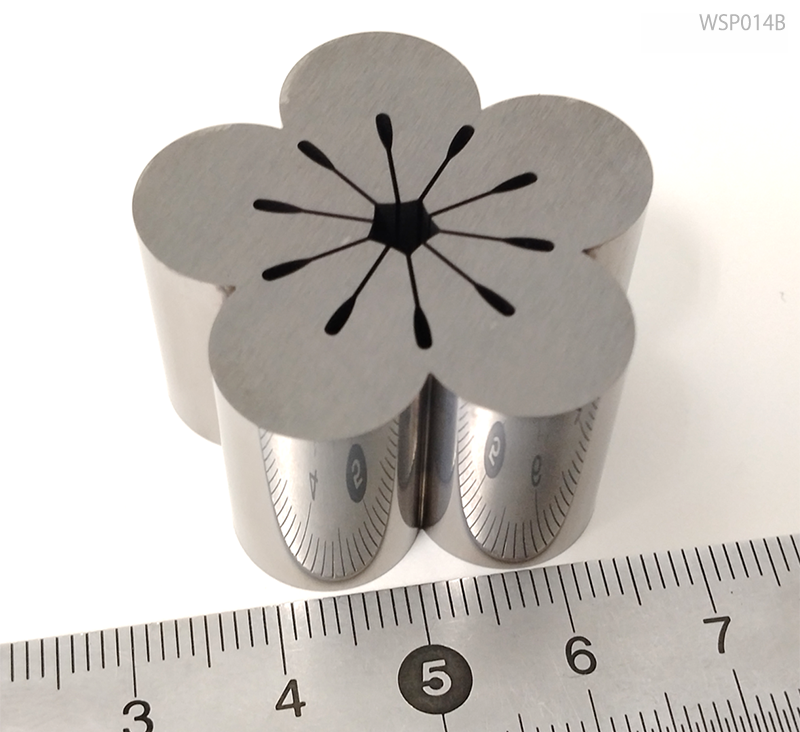
加工サンプル紹介
▼面粗さ
Ra 0.020μm/Rz 0.178μm
▼加工物
超硬合金(DR11C)/板厚20mm
▼加工時間
42時間39分20秒
▼機種
AX350L “i Groove + Edition”
②細線ワイヤを用いて微細形状を加工する場合
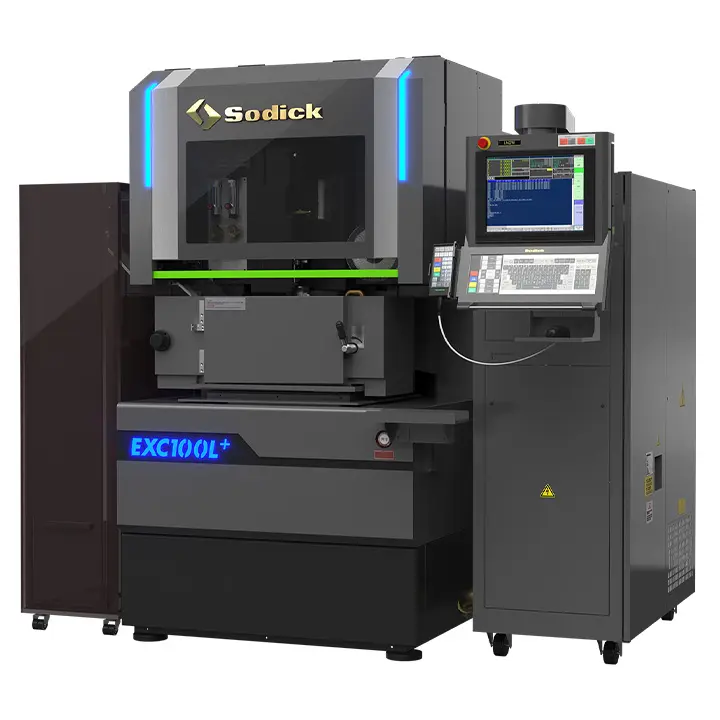
要求面粗さはそれほど厳しくなくとも、微細コーナや狭ピッチ、極細パンチなどの形状再現性が求められる場合には細線ワイヤに対応する油仕様機が選択されます。
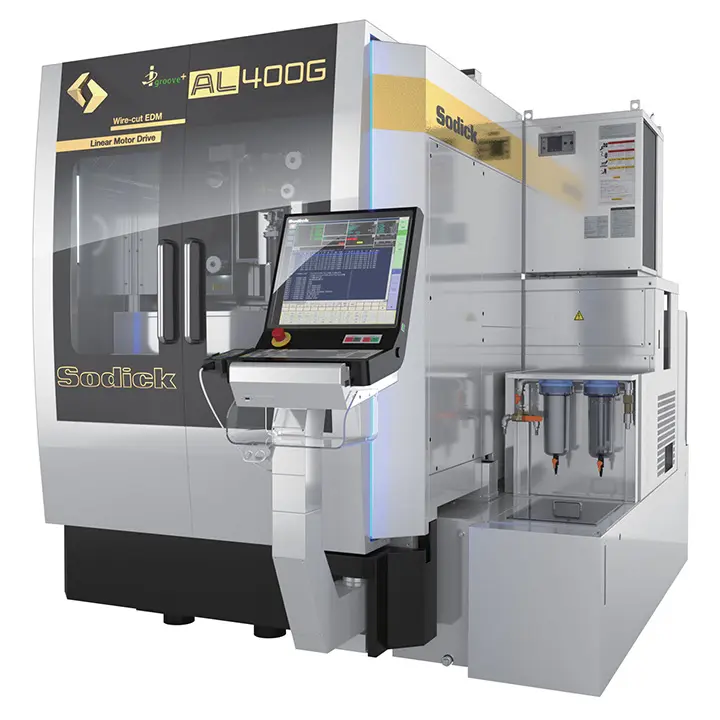
| AX350L iG+E | AP250L | EXC100L+ | |
| 製品外観 | 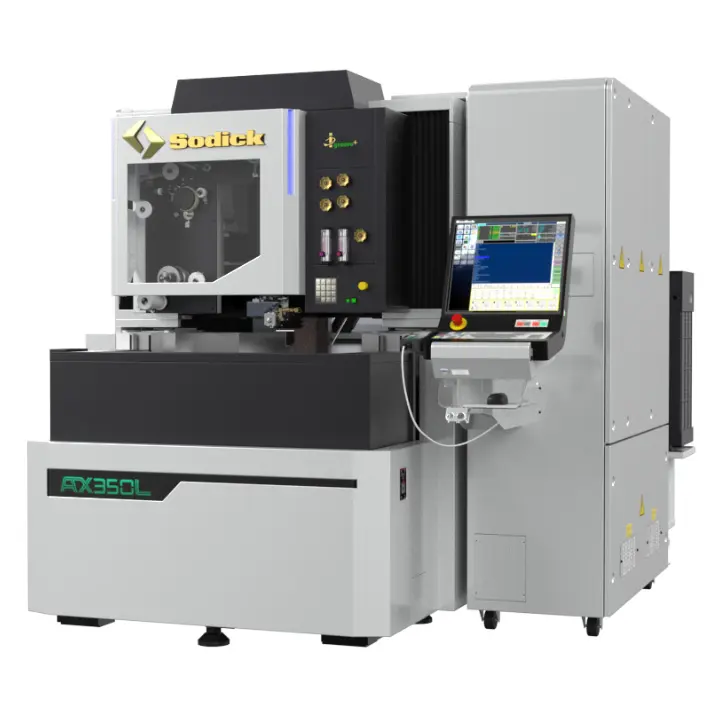 | 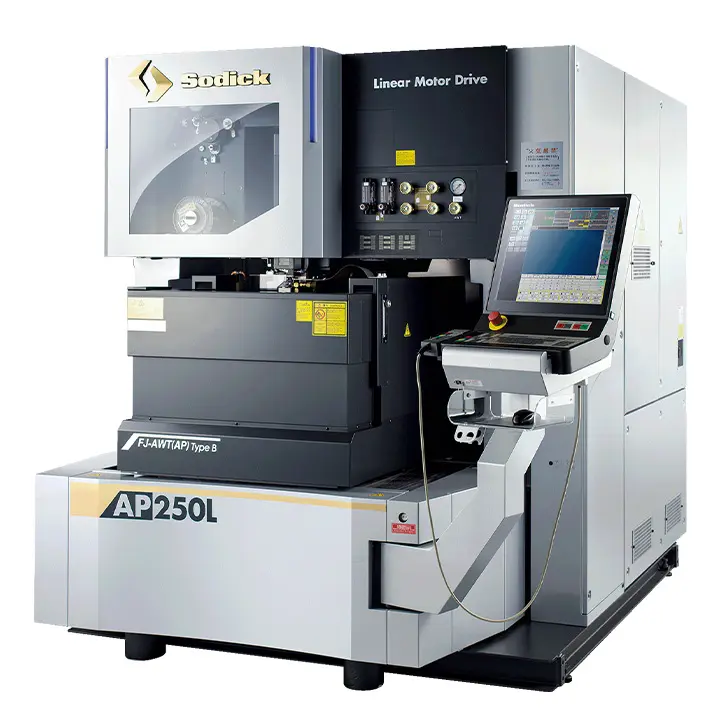 |  |
| 加工液 | 油 | 油 | 油 |
| 対応ワイヤ線径 | φ0.05~0.25mm | φ0.05~0.2mm ※オプションでφ0.03mm~対応可 | φ0.02~0.1mm |
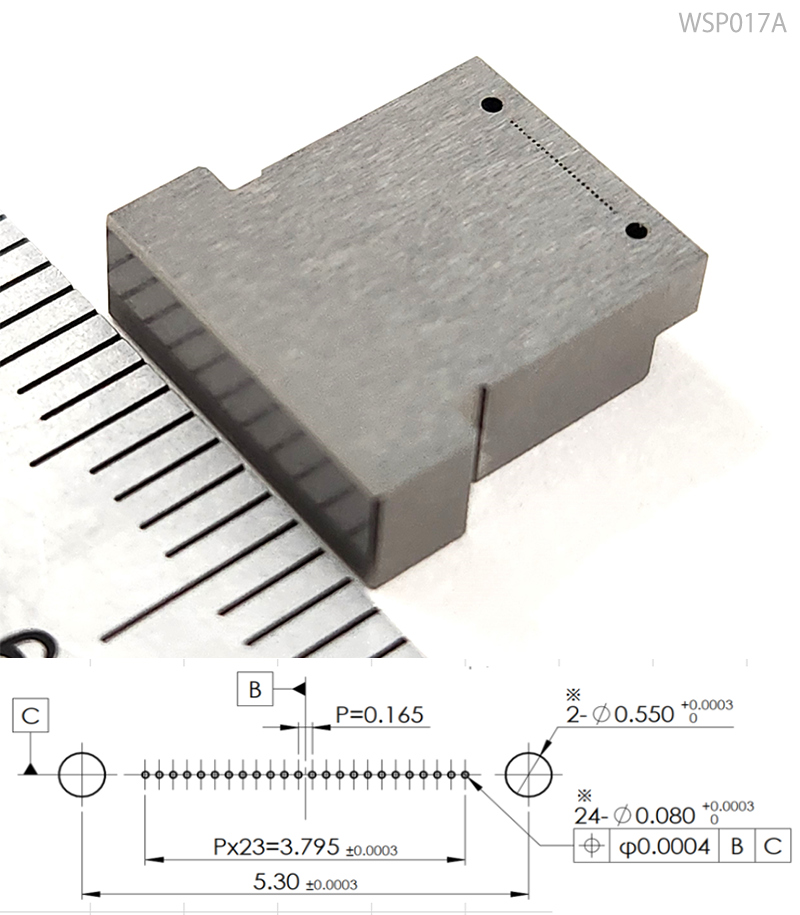
加工サンプル紹介
▼使用ワイヤ
φ0.03mm(タングステンワイヤ)
▼穴径
φ0.08mm
▼ピッチ
0.165mm
▼位置精度
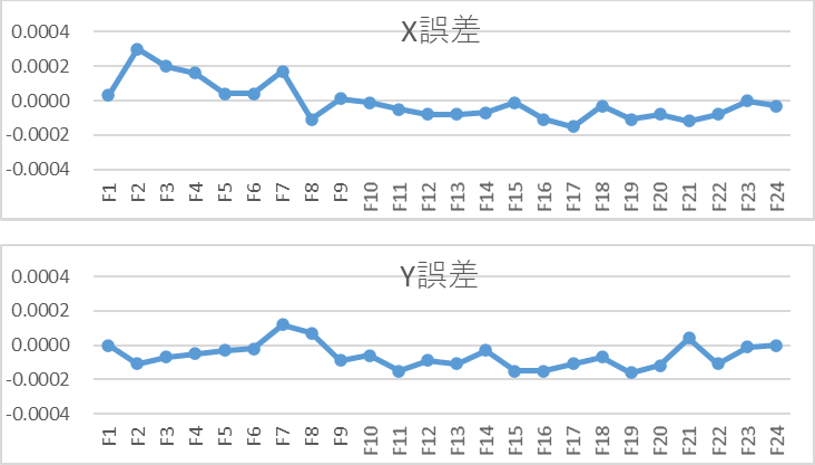
X:-0.15~+0.30μm
Y:-0.16~+0.12μm
▼形状精度
-0.11~+0.12μm
▼加工物
超微粒超硬(WD20)
▼機種
EXC100L+
穴径φ0.08mmの超微細穴(計24箇所)の位置精度は下図の通り(縦軸の単位は[mm])。
③加工物の腐食を抑えたい場合
高い耐摩耗性が求められる金型では超硬合金が採用される事例が多く、ワイヤ放電加工機の主要な加工対象材料となっています。
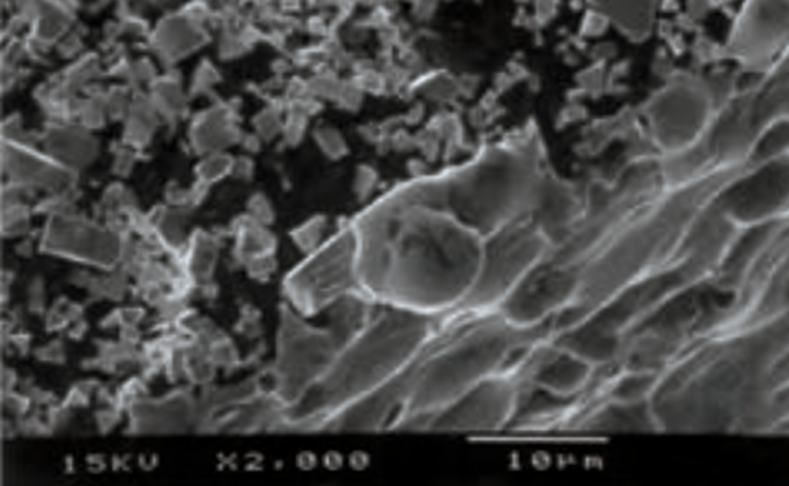
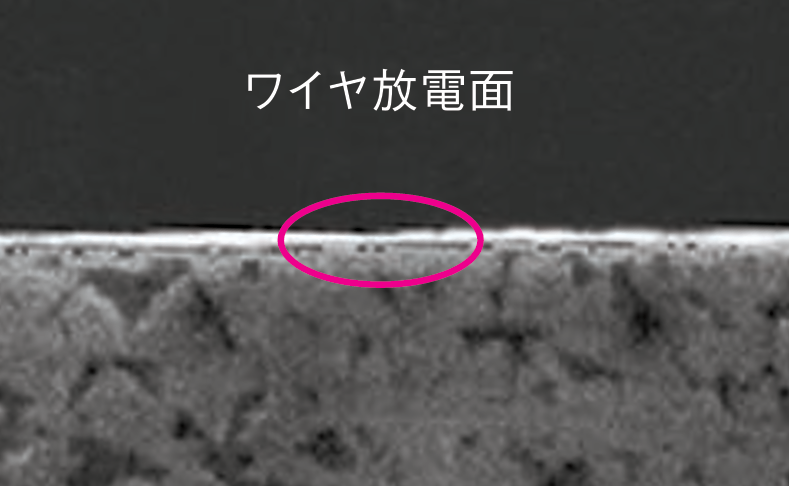
しかし、超硬合金の結合材として使用されるコバルトは、水にさらされることで電解腐食によって溶け出してしまうため、純水仕様のワイヤ放電加工機では材料強度の低下を招いてしまう恐れがあります。
以上のことから超硬合金が採用されやすい精密プレス金型などを加工する場合、油仕様機が選択される事例が多くなります。
これにより、プレス金型のショット数増加が期待されます。
ソディックが開発した油仕様ワイヤ放電加工機『AX350L “i Groove + Edition”』は、EV・EHVに使用されるモータコア金型加工に最適な機械として設計されています。
超硬材の加工に課題をお持ちの方は、ぜひお気軽にご相談ください。

また、加工後の防錆処置を迅速に行えないなど、運用上の事情によっては一般金型鋼であっても油仕様機が選択されるケースがあります。
一方で、ソディックの純水仕様機には錆対策のオプション仕様『サビレス』を導入可能です。
サビレスは一般金型鋼だけでなく、超硬合金のコバルト溶出にも効果を発揮することで高い評価をいただいています。
水加工機による高速加工と腐食対策を両立したいというお客様は、記事末尾のボタンよりお気軽にお問い合わせください。
近年改めて注目されている油仕様機の超精密加工性能
AI関連技術の発展に伴って近年データセンターを中心に需要が高まっているのが、光ファイバーコネクタの基幹部品である『MTフェルール』です。
その金型製造現場では、油仕様ワイヤ放電加工機の活用が進んでいます。
詳しくは以下の記事で解説していますので、ぜひ参考にご覧ください。
油加工液の取り扱いについて
一般的な放電加工油の多くは消防法上の『危険物』に該当するため、法令に準拠した適切な取扱いが求められます。
また、危険物を使用する放電加工機の設置・変更に際しては、自治体の火災予防条例等に基づく届出が必要となる場合があります。
そのため、油加工液を用いる事業者・作業者は消防法について正しく理解しておくことが重要です。
詳しくは以下の記事で解説していますので、油仕様機をご検討の方はぜひ参考にご覧ください。
まとめ
今回は加工液に油を用いたワイヤ放電加工機の特長と活用事例をご紹介しましたがいかがでしたでしょうか?
油の高い絶縁性を活かしたワイヤ放電加工機は、超精密加工領域でその優位性を発揮します。
機種選定にあたっては加工液ごとの特性や取扱いについて正しく理解することが重要です。
設立以来50年に渡って放電加工関連技術の研究を重ねる当社は、お客様の加工ニーズや運用に合わせた最適な機種選定をサポート可能です。
ワイヤ放電加工機の新規導入や更新をご検討中のお客様はぜひ当社へご相談ください。